PProces produkcji
Jak dobrać surowiec aluminiowy do procesu wytłaczania profili?
 10 września 2026
Wybór odpowiedniego materiału to początek sukcesu w produkcji profili aluminiowych. Dobry surowiec wpływa na jakość wykończenia, powtarzalność procesu i koszty poprawek. Ten artykuł wyjaśnia, jak analizować parametry materiałowe, co oznaczają konkretne oznaczenia stopów, jak sprawdzać wsad i jak prowadzić skuteczną kontrolę partii. Znajdziesz tu praktyczne wskazówki, przykłady i checklisty, które możesz wprowadzić od razu na hali. Czytaj dalej, a przekonasz się, że wybór surowca nie musi być zagadką — to zestaw prostych decyzji opartych na wiedzy i doświadczeniu.
Jak parametry tłoczenia wpływają na wybór materiału?
Parametry procesu mają bezpośredni wpływ na to, jaki materiał sprawdzi się najlepiej. Parametry tłoczenia takie jak temperatura prasowania, prędkość tłoka czy ciśnienie oddziałują na plastyczność i odkształcalność stopu. Jeśli przyjmujesz profil o wysokim współczynniku powierzchni do grubości ścianki, potrzebujesz stopu o dobrej płynności metalu i niskiej skłonności do pęknięć. Przy szybkich cyklach warto wybrać materiał o stabilnej pracy w szerokim zakresie temperatur, a tam, gdzie matryca ma ostre kąty, lepsze będą stopy bardziej miękkie, które lepiej wchodzą w szczegóły formy.
Praktyka podpowiada: przed pierwszą produkcją wykonaj próbę z prototypowym billetem i monitoruj siłę tłoczenia oraz temperaturę korpusu. Zmiany w parametry tłoczenia rzędu kilku stopni Celsjusza mogą przesunąć granicę plastyczności i wymusić korektę prędkości tłoka. Dodatkowo uwzględniaj wykończenie powierzchni — stopy przeznaczone do anodowania mają nieco inne wymagania dotyczące zanieczyszczeń i składu chemicznego niż te do malowania proszkowego. Podsumowując: przy planowaniu materiału zawsze zestawiaj wymagania profilu z parametrami procesu i wykonaj testy przed uruchomieniem seryjnej produkcji.
Jak ocenić czystość wsadu przed produkcją?
Czystość wsadu to fundament dobrego wytłaczania. Czystość wsadu oznacza minimalną ilość tlenków, zanieczyszczeń ferromagnetycznych i innych wtrąceń, które powodują wtrącenia w profilu i osłabiają proces. Przed rozpoczęciem konieczne jest badanie wizualne, magnetyczne usuwanie zanieczyszczeń ferromagnetycznych oraz analiza składu chemicznego. W praktyce warto wprowadzić procedurę kontroli przy przyjęciu: sprawdzenie certyfikatu materiałowego, próbne topienie lub przecinanie próbki i oględziny pod powiększeniem.
Dobre laboratorium szybko wykryje podwyższoną zawartość Fe czy Si, które najczęściej powodują segregację i wtrącenia. Jeżeli korzystasz z recyklatu, konieczne są dodatkowe testy, np. analiza spektrometryczna oraz test próżniowy do oceny lotnych zanieczyszczeń. Pamiętaj, że nawet niewielkie ilości zanieczyszczeń na styku z matrycą oddziałują na wygląd i wytrzymałość końcowego profilu. Wprowadź prostą kartę kontroli stanu powierzchni billetów i szkolenia dla magazynierów — profil zaczyna się już w magazynie.
Jak przeprowadzić kontrolę partii przy przyjęciu materiału?
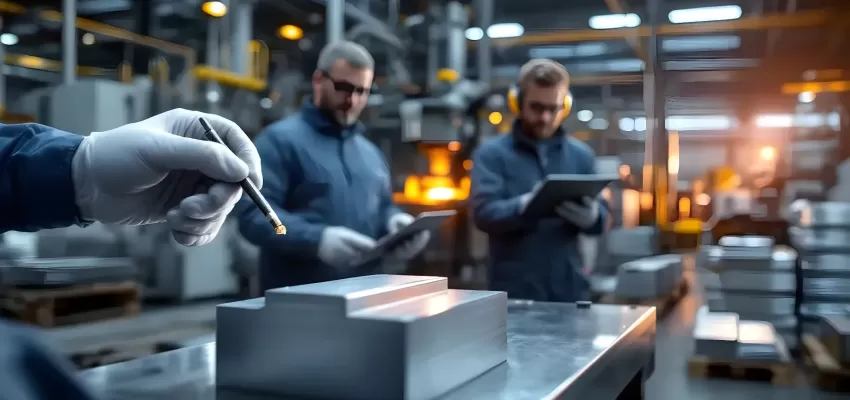
Skuteczna kontrola partii aluminium zaczyna się już przy dostawie. Wprowadź procedury pobierania próbek, sprawdzania dokumentów i oznakowania partii. Każda dostawa powinna mieć certyfikat zgodny z normą, numer partii i dane producenta. Przy przyjęciu wykonaj pomiar gęstości, ocenę twardości i kontrolę wizualną billetów. Losowe próbki kieruj do laboratorium na spektrometrię oraz badanie mikrostruktury.
Proponuję checklistę przyjęcia obejmującą: zgodność dokumentów, certyfikat chemiczny, oznakowanie, stan powierzchni, raport z próbnego cięcia i podpis kontrolera. Jeśli coś budzi wątpliwości — kwarantanna partii i natychmiastowy kontakt z dostawcą. Dzięki wdrożonej kontrola partii aluminium unikniesz kosztownych przerw, reklamacji i strat materiałowych. W praktyce dobrze prowadzone archiwum partii pozwala śledzić pochodzenie wad i szybko reagować, gdy pojawi się problem w produkcji.
Jak dobierać stop i temperowanie surowca?
Wybór stopu to równowaga między plastycznością a wytrzymałością. Popularne w wytłaczaniu są 6060 i 6063 — dają dobrą plastyczność i ładne wykończenie powierzchni; 6005 i 6082 są twardsze i stosowane tam, gdzie wymagana jest większa nośność. Temperowanie wpływa na własności mechaniczne: T6 zwiększa wytrzymałość kosztem plastyczności, T4 daje lepszą obrabialność i jest bardziej przyjazne dla matryc w tłoczeniu.
Przy doborze uwzględnij końcowe przeznaczenie profilu. Jeśli planujesz anodowanie — wybieraj stopy o niskiej zawartości miedzi i żelaza. Jeżeli liczy się nośność, wybór stopu o wyższej zawartości Mg i Si będzie właściwy. Z technicznego punktu widzenia warto utrzymywać spójność partii i kontrolować parametry obróbki cieplnej na etapie wytwarzania billetów — różnice w wyżarzaniu prowadzą do nierównomiernego przepływu podczas tłoczenia i do defektów.
Jak procent recyklatu i skład chemiczny wpływają na jakość?
Udział materiałów z recyklingu niesie ze sobą korzyści ekonomiczne, ale też ryzyko. Wysoki udział recyklatu może podnieść zawartość żelaza, krzemu czy innych pierwiastków śladowych, co przekłada się na wtrącenia i porowatość. Dlatego przy określaniu akceptowalnego udziału recyklingu warto opierać się na wynikach testów: próbne wytłaczanie, kontrola powierzchni i testy mechaniczne. Dobrze dobrany recykling nie musi obniżać jakości — wymaga jednak ścisłej współpracy z dostawcą i regularnych analiz.
W praktyce ustawia się limity procentowe recyklatu zależne od profilu i wymogów wykończenia. Dla elementów do anodowania rekomenduje się niższy udział niż dla elementów konstrukcyjnych. W każdym przypadku warto wymusić na dostawcy pełną dokumentację źródła surowca i przeprowadzać kontrolę przy przyjęciu, by ograniczyć ryzyko pojawienia się wtrąceń pochodzących z materiałów obcych.
Jak przygotować i magazynować wsad aby zachować czystość wsadu?
Magazynowanie ma duże znaczenie. Billet należy trzymać w suchym, czystym magazynie, z dala od pyłów i zanieczyszczeń. Stosuj opakowania wewnętrzne, palety bez rdzy i regularne inspekcje. Przed wytłaczaniem czyść końcówki billetów i usuwaj ślady utlenienia. Wprowadź harmonogram, w którym magazynier sprawdza warunki przechowywania i dokumentuje każdą partię.
Dodatkowo w zakładzie powinno się wprowadzić procedury przygotowania przed wytłaczaniem: kontrola wymiarów, usunięcie zewnętrznych defektów, podgrzewanie według ustalonego programu i odgazowanie, jeśli to konieczne. Jeśli trafia partia podejrzana — ustaw procedurę kwarantanny i dodatkowych badań. Takie rozwiązania minimalizują ryzyko awarii matrycy i reklamacji.
Jak prowadzić kontrolę procesu i monitorować parametry tłoczenia w cyklu produkcyjnym?
Monitorowanie to czynnik, który pozwala przewidywać problemy. Na linii należy mierzyć temperaturę billetu, temperaturę matrycy, siłę tłoczenia, prędkość tłoka i ciśnienie w układzie. Dla krytycznych parametrów ustaw alarmy i zakresy tolerancji. Zapewnij archiwizację danych, aby każdy zespawany problem można było prześledzić i skorelować z konkretną partią materiału.
Dobra praktyka to codzienne wpisy operatorów do dziennika produkcji oraz okresowe audyty procesu. Wprowadzaj proste wskaźniki jakościowe, np. procent wad na 100 profili, i analizuj trendy. Dzięki temu nie tylko reagujesz szybciej, ale też możesz podejmować decyzje o korektach w doborze surowca. Wreszcie — szkolenia operatorów zwiększają czujność i skracają czas reakcji przy pojawieniu się nietypowych symptomów.
Najczęściej zadawane pytania
Podsumowanie najczęstszych wątpliwości i szybkie odpowiedzi. Ta sekcja pomaga rozwiązać konkretne problemy bez grzebania w całym tekście. Znajdziesz tu praktyczne wskazówki dotyczące doboru stopu, postępowania przy partii podejrzanej i minimalizacji wad powierzchni.
Poniżej krótkie FAQ z konkretnymi i praktycznymi odpowiedziami, które możesz wykorzystać jako checklistę przy wdrożeniu lub codziennej kontroli procesu.
Jak dobrać materiał gdy zależy nam na anodowaniu i kolorze powierzchni?
Wybierz stopy o niskiej zawartości Cu i Fe, jak 6060/6063. Utrzymuj wysoką czystość wsadu oraz kontroluj proces wyżarzania i przygotowanie powierzchni przed anodowaniem.
Co zrobić gdy partia nie spełnia deklarowanych parametrów?
Kwarantanna partii, dodatkowe badania chemiczne i mikrostrukturalne, test wytłaczania próbnego. Kontakt z dostawcą i ewentualne reklamacje.
Jak optymalizować koszt materiału bez obniżenia jakości profilu?
Negocjuj długoterminowe umowy z dostawcami, stosuj recykling z kontrolą jakości i wprowadź testy przyjęcia partii. Weryfikuj procesy, by ograniczyć straty materiałowe.
Podsumowanie
Wybór właściwego surowca i systematyczna kontrola to inwestycja, która zwraca się szybko — przez krótsze przestoje, mniej reklamacji i lepszą jakość wykończenia. Stosując opisane procedury dotyczące surowiec aluminium do wytłaczania profili, monitorując parametry tłoczenia, dbając o czystość wsadu oraz wdrażając skuteczną kontrola partii aluminium, zyskasz przewagę operacyjną. Zacznij od małych kroków: ustandaryzuj procedury przyjęcia, przeprowadź kilka prób i szkolenia dla załogi. Potem skaluje się to samo — lepsze dane, lepsze decyzje i stabilna produkcja.


Komentarze