PProces produkcji
Jak ocenić jakość półproduktów aluminiowych przed tłoczeniem profili?
 30 września 2026
Dobra jakość surowca to połowa sukcesu w produkcji profili aluminiowych. Gdy surowiec jest niejednorodny, pełen inkluzji lub źle przygotowany, efekt końcowy to zwiększona ilość odpadów, problemy przy formowaniu i reklamacje. W praktyce zakładowej dokładna ocena i systematyczna kontrola dają realne oszczędności czasu i pieniędzy. W tym artykule pokażę sprawdzone metody oceny oraz procedury stosowane na etapie przyjęcia i przygotowania wsadu, a także wskażę, które testy laboratoryjne warto zlecić. Znajdziesz tu konkrety, checklisty i wskazówki użyteczne w codziennej pracy w hucie, zakładzie tłoczenia lub w dziale kontroli jakości. Czytelny plan działania, praktyczne przykłady i porady pozwolą Ci szybko wdrożyć skuteczne procedury w twoim zakładzie.
Jak daleko sięga wpływ jakości półproduktów aluminiowych na proces tłoczenia?
Jakość surowca nie tylko determinuje wygląd profilu po tłoczeniu, ale również wydajność narzędzi, trwałość matryc i koszty eksploatacji. Materiały z inkluzjami lub porowatością powodują rysy, pęknięcia i nieciągłość ścianek profilu. To z kolei wymusza częstsze przestoje, wymiany narzędzi i poprawki w obróbce końcowej. Z punktu widzenia produkcji seryjnej każdy procent odrzutów oznacza realne straty. W praktyce najlepiej patrzeć na surowiec kompleksowo: jego skład chemiczny, mikrostrukturę, twardość i czystość powierzchni. W Polsce wiele zakładów wprowadza proste procedury kontroli przyjęcia, które wychwytują problemy zanim materiał trafi do pieca. Regularne badania oraz współpraca z dostawcą pozwalają wprowadzić korekty w zamówieniach i uzyskać stabilniejszy proces tłoczenia. W efekcie rośnie stopień wyrobów zgodnych z wymaganiami, maleje liczba reklamacji, a koszty produkcji spadają.
Co obejmuje ocena jakości na przyjęciu materiału?
Ocena rozpoczyna się od kontroli dokumentów, następnie wizualnej inspekcji oraz pomiarów wymiarów i masy. Jeżeli cokolwiek budzi wątpliwości - wykonuje się testy powierzchniowe, spektrometrię lub badanie metalograficzne. Dobre procedury weryfikacji oszczędzają czas na dalszych etapach.
Jak wygląda standardowa kontrola billetów przed tłoczeniem?
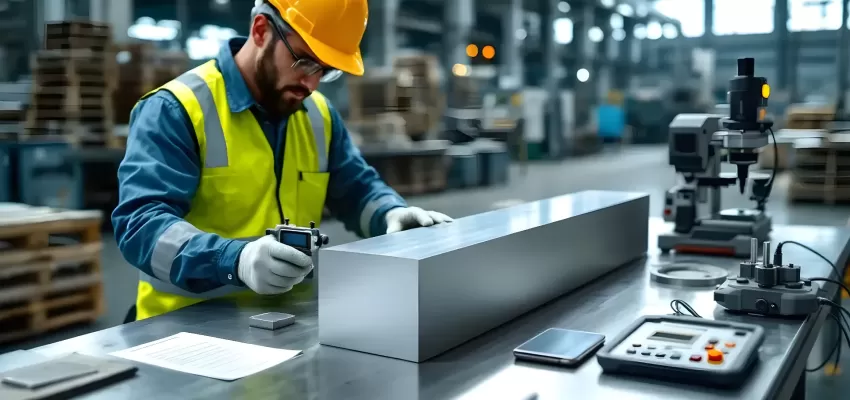
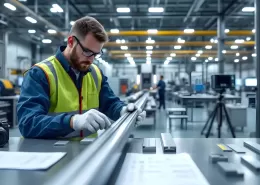
Przyjęcie billetów to moment, gdy można najłatwiej zapobiec problemom. Standardowa procedura obejmuje kontrolę oznakowania i dokumentów, inspekcję wizualną, pomiar wymiarów, ocenę powierzchni pod kątem tlenków i zanieczyszczeń oraz wyrywkowe testy mechaniczne lub mikrostrukturalne. W praktyce warto wprowadzić protokół odbiorczy z punktami takimi jak numery partii, data produkcji, wynik spektrometrii od dostawcy, stan powierzchni i obecność mechanicznych uszkodzeń. W Polsce przyjęcie materiału często odbywa się z użyciem prostych narzędzi: suwmiarki, mikrometra, miernika twardości, lupy i telefonu do dokumentacji zdjęciowej. Jeżeli urządzenia są dostępne, dodaje się badania nieniszczące, np. ultradźwięki, które wykryją wewnętrzne wady. Poprawnie skonstruowana procedura odbioru to także jasne kryteria odrzutu i ścieżka postępowania wobec partii niezgodnej.
Jakie kryteria powinny znaleźć się w protokole przyjęcia?
W protokole uwzględnia się tolerancje wymiarowe, dopuszczalne wtrącenia, maksymalną porowatość, dopuszczalny poziom zanieczyszczeń powierzchniowych oraz wymagania odnośnie dokumentów dostawcy. To prosty sposób na jednolitą ocenę.
Jak przeprowadzić testy czystości wsadu i co one wykazują?
Badania czystości wsadu pozwalają ocenić, czy materiał zawiera niepożądane inkluzje, tlenki czy zanieczyszczenia stałe. Najczęściej stosowane metody to analizy metalograficzne, mikroskopia świetlna, a także techniki chemiczne i spektrometria emisyjna. W praktyce zaczynamy od pobrania reprezentatywnej próbki z billetu, następnie wykonuje się preparat metalograficzny i ocenia mikrostrukturę pod mikroskopem. To ujawnia zanieczyszczenia nieciągłości materiałowej oraz dystrybucję ziaren. Dla wykrycia śladowych pierwiastków stosuje się spektrometrię, która pokazuje skład chemiczny z wysoką dokładnością. Wyniki pozwalają stwierdzić, czy materiał spełnia specyfikację stopu oraz czy nie występują skażenia ze stopów wtórnych. W zakładach decyduje się na testy cykliczne lub losowe, w zależności od ryzyka i kosztów.
Jak interpretować wyniki badań metalograficznych?
Ocena koncentruje się na udziale inkluzji, wielkości i kształcie ziaren oraz ewentualnych pasmach segregacyjnych. Normy i progi akceptacji mówią, ile inkluzji jest dopuszczalne. Wynik poza normą wymaga analizy przyczyn i działań korygujących.
Jak przygotowanie materiału wpływa na późniejsze tłoczenie profili?
Dobre przygotowanie surowca przed tłoczeniem zmniejsza ryzyko awarii i poprawia jakość powierzchni profilu. Kluczowe zabiegi to homogenizacja cieplna, scarfing mechaniczny usuwający tlenki, właściwe magazynowanie i kontrola temperatury przed wsadem do pieca. Homogenizacja wyrównuje skład i redukuje naprężenia wewnętrzne, co ułatwia płynne tłoczenie. Scarfing, czyli skrobanie końca billetu, usuwa skorupę tlenkową i osadzony materiał z powierzchni. Przed tłoczeniem należy też upewnić się, że billet ma właściwą temperaturę i jest czysty. Nieprawidłowe nagrzewanie prowadzi do przegrzania lub niedogrzania, oba przypadki skutkują wadami profilu. Praktyczne procedury obejmują kontrolę czasu w piecu, szybkości chłodzenia i monitoring temperatury. Efektem właściwego przygotowania jest mniejsze zużycie matryc i lepsza powtarzalność procesów.
Jakie parametry nagrzewania warto monitorować?
Monitoruje się temperaturę w różnych punktach pieca, czas nagrzewania, jednorodność temperatury i szybkość podawania do pras. Ma to bezpośredni wpływ na plastyczność materiału i jakość tłoczenia.
Jak identyfikować typowe wady billetów przed tłoczeniem?
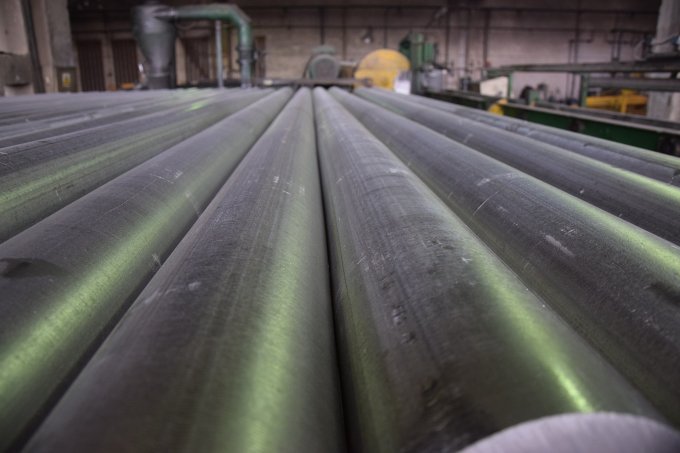
Typowe wady to pęknięcia, porowatość, inkluzje, tlenki na powierzchni i deformacje geometryczne. Szybka identyfikacja polega na łączeniu metod prostych z zaawansowanymi. Zacznij od wizualnej inspekcji i testu stukowego, potem przejdź do pomiarów geometrycznych i badań nieniszczących, np. ultradźwiękowych. W przypadku wątpliwości wykonaj próbne cięcie i ocenę metalograficzną. W praktyce wiele problemów widocznych jest gołym okiem: zmiana koloru, matowość, plamy lub rysy sygnalizują problemy z powierzchnią. Inne wady, jak wewnętrzne pęknięcia, wymagają badań USG. Ważne jest też określenie przyczyny - czy wada powstała podczas odlewania, walcowania, transportu, czy magazynowania. Znając przyczynę, można wprowadzić korekty u dostawcy lub we własnym procesie.
Jak reagować na wykrycie wady krytycznej?
Ważne jest natychmiastowe odizolowanie partii, zgłoszenie dostawcy i wykonanie raportu niezgodności. Partię można reklamować lub przekwalifikować do mniej wymagających zastosowań po dodatkowej obróbce.
Jak prowadzić dokumentację i jakie kryteria akceptacyjne stosować dla jakości półproduktów aluminiowych?
Dokumentacja to podstawa śledzenia jakości i egzekwowania standardów. Każda partia powinna mieć kartę materiałową z danymi: numer partii, wynikami badań, wynikami kontrola billetów, datą przyjęcia i zdjęciami. Kryteria akceptacji muszą być jasne i dostępne dla personelu. Określ granice tolerancji wymiarowych, dopuszczalne poziomy inkluzji, wymagania dotyczące czystości powierzchni i dopuszczalne wartości twardości. Warto wdrożyć system traceability, by szybko zidentyfikować pochodzenie materiału i decyzje dotyczące partii. W praktyce firmy używają prostych formularzy przyjęcia oraz elektronicznej bazy danych połączonej z ERP. Dzięki temu reklamacje i analizy przyczyn są łatwiejsze. Pamiętaj, że dokumentacja ułatwia też audyty i współpracę z klientami.
Co powinna zawierać karta materiałowa?
Karta powinna zawierać dane chemiczne, wyniki badań metalograficznych, numery serii, informacje o obróbce wstępnej oraz decyzję akceptacyjną wraz z podpisem osoby kontrolującej.
Jak wdrożyć procedurę kontroli jakości półproduktów aluminiowych w zakładzie?
Wdrożenie wymaga jasnego planu, podziału odpowiedzialności i szkolenia personelu. Zacznij od opracowania procedur przyjęcia i kryteriów akceptacji, następnie wdroż system rejestracji wyników i śledzenia partii. Przeprowadź szkolenia dla magazynierów, operatorów pieca i kontroli jakości. Wyposaż personel w podstawowe narzędzia pomiarowe i zapewnij dostęp do laboratoriów z możliwością wykonania testy czystości wsadu i badań spektrometrycznych. W fazie pilotażowej monitoruj efekty i wprowadzaj poprawki do procedur. Wdrożenie powinno obejmować także umowy z dostawcami, gdzie zawarte będą oczekiwania dotyczące jakości i odpowiedzialności za wady. Dobre praktyki obejmują także cykliczne przeglądy procedur oraz audyty wewnętrzne, które potwierdzają skuteczność systemu.
Jak mierzyć efekty wdrożenia?
Mierz ilość odrzutów, czas przestojów związanych z problemami materiałowymi oraz koszty narzędzi. Systematyczne raporty pokażą realne korzyści.
Podsumowanie
Ocena i kontrola surowca przed tłoczeniem to inwestycja, która szybko się zwraca. Poprzez rutynową kontrola billetów, wykonywanie testy czystości wsadu oraz właściwe przygotowanie materiału zmniejszysz liczbę wad, wydłużysz żywotność narzędzi i poprawisz jakość profili. Wdrażaj procedury, szkol personel i korzystaj z laboratoriów przy podejrzeniu problemów. To proste kroki, które dają wymierne korzyści w produkcji. Zachęcam do stopniowego wprowadzania opisanych rozwiązań i dokumentowania efektów.
FAQ
Jak często wykonywać kontrolę billetów?
Zaleca się kontrolę każdej partii przy przyjęciu oraz dodatkowe, losowe badania co określoną liczbę partii zależnie od ryzyka i dotychczasowej jakości dostaw.
Jakie testy czystości wsadu są najbardziej opłacalne?
Dla większości zakładów sensowne są badania metalograficzne i spektrometria. Ultrasonografia stosowana jest przy podejrzeniu wad wewnętrznych.
Czy każde nieznaczne odchylenie oznacza odrzut?
Nie. Często można przekwalifikować materiał lub zastosować dodatkowe przygotowanie. Kluczowa jest analiza ryzyka i kosztów.
Jak szybko reagować na wykrycie wadliwych billetów?
Natychmiast: odizolować partię, zgłosić dostawcy, wykonać dodatkowe badania i wprowadzić działania korygujące.
Gdzie zlecić zaawansowane badania?
Współpracuj z akredytowanymi laboratoriami metalograficznymi i ośrodkami badawczymi. Wybieraj takie, które mają doświadczenie w aluminium.


Komentarze