PProces produkcji
Jak zapewnić powtarzalność jakości profili aluminiowych w seryjnej produkcji?
 20 sierpnia 2026
Powtarzalność jakości to nie luksus, to konieczność. W produkcji profili aluminiowych seryjność wymaga, by gotowe elementy za każdym razem spełniały te same normy wymiarowe, mechaniczne i estetyczne. W praktyce oznacza to spójność od surowca po wykończenie, skuteczną kontrolę procesu i kulturę ciągłego doskonalenia. W tym artykule łączę wiedzę techniczną i praktyczne podejście, aby pokazać, jak zmniejszyć zmienność, poprawić stabilność i utrzymać wysoką wydajność linii produkcyjnej.
Poniżej znajdziesz konkretne metody, procedury i narzędzia, które warto wdrożyć, wraz z radami praktycznymi z zakładów produkcyjnych. Tekst odnosi się do realiów przemysłu, procedur jakościowych i regulacji, a także wskazuje, jak wykorzystać cyfrowe narzędzia do zwiększenia przewidywalności procesu. Czytaj dalej, jeśli chcesz zminimalizować odrzuty i podnieść zaufanie klientów do wyrobów.
Czym jest powtarzalność jakości produkcji aluminium i dlaczego ma znaczenie?
Powtarzalność oznacza, że kolejne partie profili są niemal identyczne pod względem wymiarów, tolerancji, twardości i wyglądu. W praktyce to mniejsze ilości reklamacji, stabilne koszty produkcji i możliwość oferowania dłuższych gwarancji. W Polsce, przy rosnącej konkurencji, producenci muszą raportować jakość i śledzić wskaźniki. Stąd potrzeba systemów, które tłumią naturalne odchylenia procesu tłoczenia i obróbki.
Żeby osiągnąć powtarzalność, trzeba spojrzeć na cały łańcuch wartości. Surowiec z jednej partii może różnić się od innej, maszyna może mieć niewielkie zmiany geometrii, a operatorzy mogą stosować skróty. Dlatego dobry plan jakości łączy kontrolę wejściową materiału, stabilizację procesu tłoczenia i końcową inspekcję. Z moich doświadczeń wynika, że największy wpływ mają: specyfikacja stopu, parametry tłoczenia, stan narzędzi i rygor pomiarów. Gdy te elementy są pod kontrolą, producent może mówić o realnej powtarzalności jakości produkcji aluminium.
Jak kontrola tłoczenia wpływa na powtarzalność jakości profili aluminiowych?
Proces tłoczenia kształtuje geometrię i strukturę powierzchni. Nawet niewielkie różnice w temperaturze wsadu, prędkości posuwu czy geometrii matryc przekładają się na odchylenia wymiarowe i defekty powierzchni. Dlatego kontrola tłoczenia powinna być wielowarstwowa — obejmować przygotowanie wsadu, parametry maszyny i kalibrację narzędzi.
Z perspektywy praktycznej zalecam:
- szczegółowe karty procesu dla każdej receptury profilu,
- rejestrację temperatur i ciśnień w czasie cyklu,
- harmonogram wymiany i regeneracji matryc.
Warto też przeprowadzać regularne testy porównawcze profili z różnych partii i analizować przyczynę odchyleń. W zakładach, gdzie nadzorowałem wdrożenia, wprowadzenie monitoringu nacisków i temperatury dało natychmiastowy spadek niezgodności o kilkanaście procent. To pokazuje, że dopracowana kontrola tłoczenia to praktyczne narzędzie poprawy stabilności.
Jakie parametry tłoczenia mają największe znaczenie?
Najbardziej wrażliwe są: temperatura wsadu, prędkość ekstrudera, siła ściskająca i luz pomiędzy elementami matrycy. Należy także kontrolować chłodzenie i prędkość ciągu. Każdy profil rządzi się inną dynamiką wydłużenia i kurczenia, więc parametry muszą być dopasowane i zapisane w dokumentacji procesu.
Jak dobór narzędzi i form wpływa na powtarzalność?
Matryce zużywają się nierównomiernie. Precyzyjny dobór stali narzędziowej, powłok ochronnych i systemów chłodzenia wydłuża stabilny okres pracy. W praktyce warto stosować rejestr historii narzędzia i mierzyć zużycie geometrie raz na określoną liczbę godzin pracy.
Jak wdrożyć skuteczne monitorowanie procesu aby utrzymać powtarzalność?
W procesach seryjnych kluczowe jest stałe zbieranie danych. Monitorowanie procesu to nie tylko zapisywanie liczb — to szybkie wykrywanie trendów i reakcja. Systemy SCADA i MES integrują odczyty z czujników i nadają im kontekst. Dzięki temu operator i inżynier jakości widzą, czy proces ucieka z tolerancji.
Przy wdrożeniu proponuję etapowanie: najpierw kluczowe parametry (temperatura, ciśnienie, prędkość), potem rozszerzenie o pomiary wizyjne i badania mechaniczne. Ważne elementy:
- kalibracja czujników i rejestratorów,
- ustawienie progów alarmowych i hierarchii interwencji,
- szkolenie zespołu w reagowaniu na alarmy.
Z mojego doświadczenia, szybka korekta parametrów na podstawie wykrytego dryftu eliminuje wielkoskalowe odrzuty. Dodatkowo, analiza historyczna pomaga przewidywać degradację narzędzi i planować przestoje serwisowe.
Jakie czujniki i pomiary są kluczowe?
Termopary na głowicy, czujniki ciśnienia, enkodery prędkości ciągu i kamery do kontroli krawędzi. Dodatkowo warto mierzyć twardość i wymiary losowych próbek za pomocą zautomatyzowanych mikrometrów. Kluczowy jest też zapis warunków otoczenia hali, bo temperatura i wilgotność wpływają na właściwości aluminium.
Jak zaprojektować system alarmów i progów interwencji?
Stosuj progi ostrzegawcze i krytyczne. Ostrzegawcze sygnalizują trend, krytyczne - natychmiastową interwencję. Definiuj procedury krok po kroku, kto i jak ma reagować, a także jak dokumentować podjęte działania.
W jaki sposób standaryzacja ISO 9001 wspiera powtarzalność produkcji?
Standaryzacja ISO 9001 daje ramy zarządzania jakością i procesami. Dzięki niej organizacja ma ustrukturyzowane podejście do dokumentowania procedur, audytów wewnętrznych i działań korygujących. To znacznie ułatwia utrzymanie spójności produkcji. W praktyce ISO 9001 wymaga dowodów na to, że proces jest kontrolowany, co naturalnie wspiera powtarzalność.
Wdrażając ISO, warto skupić się na:
- mapowaniu procesów i określeniu punktów kontrolnych,
- definiowaniu odpowiedzialności i uprawnień operatorów,
- tworzeniu systemu CAPA i dokumentacji powtarzalnych ustawień maszyn.
Wiele firm, które przeszły certyfikację, zauważa poprawę komunikacji między działami i mniejsze nieporozumienia na linii technologia-produkcja-jakość. To praktyczny efekt: gdy każdy wie, jakie są akceptowalne parametry i procedury, decyzje są szybsze i bardziej jednorodne.
Jakie wymagania ISO 9001 są najbardziej istotne dla procesu tłoczenia?
Najważniejsze to kontrola dokumentacji, monitorowanie wskaźników procesu, audyty wewnętrzne i system działań korygujących. Ponadto, wymagane jest planowanie jakości oraz nadzór nad dostawcami surowca.
Jak przeprowadzać audyty wewnętrzne aby monitorować powtarzalność?
Ustal częstotliwość i zakres audytów, włącz ekspertów z obszaru produkcji i jakości, i skupiaj się na punktach, gdzie pojawiają się odchylenia. Audyt to nie polowanie na błędy, ale szansa na ulepszenie procesu.
Jak zaprojektować system kontroli jakości dla seryjnej produkcji profili?
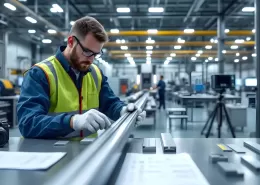
System powinien objąć kontrolę wejściową surowca, kontrolę procesu oraz końcową inspekcję. W praktyce warto wdrożyć plany kontrolne dla każdego typu profilu, z jasno określonymi tolerancjami i metodami pomiaru. Automatyzacja kontroli wymiarowej z użyciem systemów wizyjnych i pomiarowych redukuje subiektywność inspekcji.
Praktyczne elementy systemu:
- parametry materiałowe w specyfikacji dostawcy,
- procedury odbiorcze i próbki akceptacyjne,
- karty kontrolne SPC i rejestr wyników,
- procedury segregacji i rework dla wyrobów niezgodnych.
Z mojego punktu widzenia, kluczowe jest wdrożenie testów losowych i pełnej identyfikowalności partii. Dzięki temu można szybko zawęzić źródło problemu i podjąć działania korygujące.
Jakie punkty kontrolne wdrożyć na linii produkcyjnej?
Wejście materiału, po ustawieniu maszyny, w trakcie cyklu (losowe), i po obróbce końcowej. Dodaj kontrolę wizualną dla powierzchni i pomiary krytycznych wymiarów.
Jak zarządzać odchyleniami i segregacją?
Stwórz jasne kryteria segregacji, procedury oznaczania partii i miejsca przechowywania niezgodnych elementów. Dział jakości powinien natychmiast aktywować analizę przyczyn i CAPA.
W jaki sposób metody statystyczne i wskaźniki Cp i Cpk pomagają poprawić powtarzalność?
Statystyka daje język do mówienia o procesie. Wskaźniki takie jak Cp i Cpk pokazują zdolność procesu i jego centrowanie względem specyfikacji. Dzięki nim wiemy, czy proces jest tylko stabilny, czy też wymaga przesunięcia ustawień.
Stosowanie Statystycznego Sterowania Procesem (SPC) umożliwia:
- wykrycie dryftów zanim pojawią się niezgodności,
- optymalizację parametrów maszyn,
- dowodowe podejmowanie decyzji technicznych.
W praktyce polecam proste karty kontrolne X-bar i R, kurczową kontrolę wariancji oraz regularną analizę Gauge R&R dla systemów pomiarowych. Tam, gdzie widziałem poprawę Cpk z 1.0 do 1.33, zmniejszyły się odrzuty i reklamacje, a produkcja stała się bardziej przewidywalna.
Jak wdrożyć karty kontrolne i testy zgodności?
Ustal parametry krytyczne, zdefiniuj częstotliwość pomiarów i limity alarmowe. Szkol operatorów w odczycie wykresów i reakcji na sygnały poza kontrolą statystyczną.
Jak dopasować plany pobierania próbek?
Dostosuj liczbę próbek do skali partii i ryzyka. Dla krytycznych wymiarów stosuj większe próby, a dla mniej krytycznych — losowe sprawdzenia.
Jak konserwacja i utrzymanie ruchu zwiększają stabilność procesu?
Regularna konserwacja zapobiega dryftowi maszyn i nagłym awariom. Prewencyjne działania minimalizują zmienność wynikającą z zużycia elementów. W praktyce warto mieć harmonogramy wymiany łożysk, kontroli szczelności układów hydraulicznych i przeglądów napędu.
Coraz więcej zakładów stosuje predictive maintenance — analiza danych maszynowych pozwala przewidzieć, kiedy element przestanie pracować w specyfikacji. Dzięki temu przerwy są planowane, a nie awaryjne. Z mojego doświadczenia wynika, że inwestycja w monitoring stanu maszyny szybko się zwraca w postaci mniejszych strat produkcyjnych.
Jak zaplanować prewencyjną konserwację maszyn tłoczących?
Ustal interwały na podstawie godzin pracy, liczby cykli i rekomendacji producenta. Dokumentuj każdą czynność, aby móc analizować korelacje między pracami serwisowymi a jakością wyrobu.
Jak wykorzystać predictive maintenance do zwiększenia powtarzalności?
Monitoruj wibracje, temperaturę, prądy silników. Wykrywanie trendów pozwala wymieniać części zanim wpłyną na parametry procesu.
Jak zarządzać dostawcami surowca aby poprawić powtarzalność jakości?
Jakość profili zaczyna się od stopu. Specyfikacja materiałowa i stabilność dostaw mają olbrzymi wpływ na końcowy produkt. Współpraca z dostawcami daje najlepsze rezultaty — wspólne audyty, wymagania próbne i kontrola partii.
Dobre praktyki:
- szczegółowe specyfikacje chemiczne i mechaniczne,
- odbiór na podstawie próbek i certyfikatów jakości,
- kwalifikacja dostawcy i okresowe audyty.
Jeśli dostawca zmienia parametry wsadu bez powiadomienia, ryzyko odchyleń rośnie. W takich sytuacjach umowa powinna przewidywać testy porównawcze i ewentualne działania korygujące. Wiele firm wprowadza systemy awizacji partii i numery identyfikacyjne materiału, co ułatwia traceability w przypadku reklamacji.
Jakie specyfikacje materiałowe wymagać od dostawców?
Wymagaj tolerancji składu chemicznego, granic wytrzymałości, temperatury homogenizacji i certyfikatów lotowych. Dodaj próby mechaniczne i mikroskopowe jako wymaganie przy kwalifikacji.
Jak przeprowadzać oceny i audyty dostawców?
Stosuj checklisty, mierz wskaźniki dostaw (terminowość, zgodność), i przeprowadzaj wizyty techniczne w wybranych partiach.
Podsumowanie
Powtarzalność produkcji profili aluminiowych to wynik dobrze zaprojektowanego procesu, rygoru kontrolnego i kultury ciągłego doskonalenia. Połączenie solidnej kontrola tłoczenia, skutecznego monitorowanie procesu oraz wdrożenie standaryzacja ISO 9001 tworzy fundament, na którym można budować przewagę konkurencyjną. W praktyce najwięcej zyskuje ten, kto łączy dane z hal produkcyjnych z decyzjami operacyjnymi i ma jasne procedury działania.
Działaj etapami — od krytycznych punktów procesu, przez automatyzację pomiarów, po szkolenia zespołu. Pamiętaj o dokumentacji, audytach i ścisłej współpracy z dostawcami. To inwestycja, która zwraca się w postaci mniejszej liczby reklamacji, stabilnych kosztów i większego zaufania klientów.
Najczęściej zadawane pytania
Jak szybko można osiągnąć zauważalną poprawę powtarzalności?
W zależności od skali problemu pierwsze efekty widoczne są często po 3–6 miesiącach od wdrożenia podstawowego monitoringu i korekt ustawień. Szybkie wygrane to kalibracja narzędzi, poprawa instrukcji i wdrożenie kart kontrolnych.
Czy automatyzacja kontroli zawsze się opłaca?
Automatyzacja ma sens przy dużych seriach i tam, gdzie pomiary są częste i krytyczne. Inwestycja zwraca się szybciej dla profili o wysokiej wartości dodanej lub tam, gdzie koszty ręcznej kontroli są duże.
Jak mierzyć sukces wdrożenia działań jakościowych?
Ustal KPI: redukcja odrzutów, poprawa wskaźników Cp i Cpk, skrócenie czasu reakcji na odchylenia i spadek reklamacji. Regularne raporty i analiza trendów pokażą realne korzyści.


Komentarze